Sundanese
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analisis Téknologi Produksi Struktur Baja
Ⅰ. Tinjauan
Fabrikasi struktur bajanyaéta prosés ngarobah gambar desain kana komponén struktural fisik. Intina nyaéta pikeun ngolah bahan baja kana anggota struktur baja anu mumpuni sasuai jeung sarat desain ngaliwatan prosedur produksi pabrik, bari tetep sipat sectional baja dasarna unchanged.
Téknologi produksi struktur baja umumna sami sareng manufaktur mékanis. Tapi, nunjukkeun yén produk struktur baja pamustunganana dirakit dina situs konstruksi, prosésna langkung tekenan kana kontrol presisi sareng pencegahan deformasi.
Ⅱ. Bagan Aliran Prosés Produksi Struktur Baja
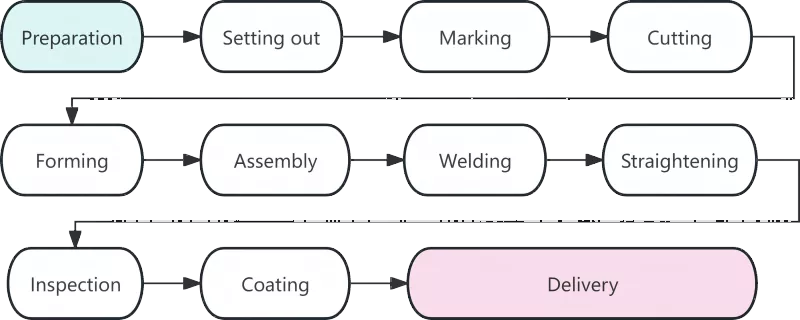
Ⅲ. Analisis lengkep unggal Prosedur Gawé
|
Prosés |
Katerangan |
|
Persiapan Bahan |
Persiapan bahan nandaan mimiti fabrikasi struktur baja, sarta kualitas na langsung mangaruhan sakabéh prosedur kerja salajengna. Tugas inti dina tahap ieu kalebet nampi bahan, ngalempengkeun sareng beberesih permukaan. Saatos bahan baja dugi ka pabrik, sertipikat bahanna kedah dipariksa ngalawan produk anu saleresna. Inspeksi ulang komposisi kimia sareng sipat mékanis kedah dilakukeun pikeun baja anu dianggo dina komponén struktur utama. Steels cacad disababkeun salila angkutan kudu straighteners maké roller straighteners atawa mesin jacking hidrolik. Pangalaman nunjukkeun yén kira-kira 80% kasalahan dimensi dina blanking hasil tina bahan baku anu teu diluruskeun. |
|
Lofting |
Lofting mangrupa hambalan kritis munggaran pikeun kontrol precision dina manufaktur struktur baja. Dina platform khusus atanapi tabel perenah, teknisi ngagambar gabungan komponén skala pinuh sareng garis dina nisbah 1: 1 saluyu sareng gambar desain pikeun nangtukeun bentuk bagian. Sajaba ti verifying dimensi gambar, las sangu shrinkage bakal ditangtayungan sakumaha diperlukeun ku prosés relevan. Sacara umum, tunjangan 1 dugi ka 1,5 milimeter kedah disayogikeun pikeun unggal las butt. |
|
Nyirian |
Ogé kawanoh salaku scribing, nyirian nujul kana prosedur ngagunakeun citakan pikeun tanda posisi liang jeung garis machining pikeun outlines komponén dina pelat baja jeung bagian. Prinsip "bagian badag heula, bagian leutik engké" dituturkeun pikeun maksimalkeun pungsi laju utilization bahan. Ngaliwatan perenah dioptimalkeun, laju utilization bahan sakabéh bisa ngahontal leuwih 85%, komo bisa ngaleuwihan 92% sanggeus optimasi nyarang. |
|
Motong |
Motong nyaéta prosés misahkeun bahan baku kana bagian individu sapanjang garis ditandaan. Metodeu motong mainstream kaasup motong gas, motong plasma jeung motong laser. Aplikasi nyebar tina téhnologi motong kontrol numeris geus ningkat precision jeung efisiensi fabrikasi struktur baja. Sababaraha surfaces cut mumpuni pikeun las langsung tanpa processing ujung sekundér. |
|
Ngabentuk |
Komponén non-linier sapertos balok melengkung sareng pipa bengkok kedah dibentuk ku ngabengkokkeun tiis atanapi bending panas. Bending tiis dipigawé dina suhu kamar tur lumaku pikeun komponén melengkung umum. Pikeun bending panas, steels dipanaskeun nepi ka 900-1100 ° C saméméh bending, nu diadopsi pikeun pelat kandel atawa komponén kalawan radii bending leutik. |
|
Majelis |
Majelis hartina ngagabungkeun bagian olahan sakumaha diperlukeun ku gambar na samentara ngalereskeun aranjeunna ku las paku. Prosedur assembly baku nyaéta kieu: Grind splice seams pelat flange → Cabut burrs on pelat web → Ngahontal positioning tepat kalawan mesin assembly → assembly lengkep baja T-bagian single-sided → Flip assembly jeung rengse sakabéh ngabentuk. |
|
Las |
Las mangrupikeun prosedur inti dina manufaktur struktur baja kalayan syarat téknis anu luhur sareng kontrol kualitas anu ketat. Metode las anu biasa dianggo kalebet las busur submerged otomatis, las terlindung gas CO₂ sareng las busur logam terlindung. |
|
Ngalempengkeun |
Stress termal dihasilkeun salila las bakal ngabalukarkeun deformasi komponén, nu bakal ngaleungitkeun ku straightening mulangkeun bentuk geometri aslina. Métode straightening umum kaasup straightening mékanis, straightening seuneu jeung straightening gabungan. Pemanasan dina posisi anu sarua teu kudu dilaksanakeun leuwih ti tilu kali, sarta overheating mastikeun dilarang. |
|
Pamariksaan |
Ngajalankeun ngaliwatan sakabéh prosés manufaktur, inspeksi boga fungsi minangka jaminan konci pikeun kualitas produk. Inspeksi bertahap utamina nyertakeun pamariksaan bahan baku, pamariksaan dina prosés sareng pamariksaan pos-las. Cacat fatal sapertos retakan sareng fusi anu teu lengkep teu diidinan di jero las. |
|
Palapis |
Palapis nyadiakeun anti korosi jeung panyalindungan seuneu pikeun struktur baja. Sistim palapis baku diwangun ku tilu lapisan: séng-euyeub epoxy Primer, epoxy mikaceous beusi panengah jaket, sarta polyurethane atanapi fluorocarbon topcoat. Lapisan tahan seuneu kedah diterapkeun dina sababaraha lapisan ipis. Suhu ambient pikeun operasi palapis teu kudu leuwih handap 5 ° C, kalembaban relatif teu kudu ngaleuwihan 85%, sarta suhu permukaan baja sahenteuna kudu 3 ° C leuwih luhur ti titik embun. |
|
Pangiriman ti Pabrik |
Pangiriman mangrupikeun léngkah ahir manufaktur struktur baja. Komponén anu lulus pamariksaan ahir bakal dibéré nomer séri anu unik sareng tanda. Komponén kedah dibuntel dina grup dumasar kana sekuen pamasangan. Blok kai atawa gaskets karét kudu ditempatkeun antara komponén pikeun nyegah goresan palapis. |
IV. Tren Pangwangunan Téknologi Pabrikan Struktur Baja Modern
Struktur baja modernmanufaktur beuki calakan sarta mechanized pikeun ngaronjatkeun precision produksi jeung efisiensi. Téknologi kontrol numerik, las otomatis, aplikasi BIM sareng simulasi maya pikeun pre-assembly ngagambarkeun tren pangembangan industri anu bakal datang.
Produksi struktur baja mangrupakeun sistem lengkep featuring prosés disambungkeun raket, syarat precision tinggi jeung kontrol kualitas ketat. Unggal prosedur ti perenah ka palapis langsung mangaruhan kualitas produk rengse. Kalayan aplikasi nyebar tina téknologi calakan, standar stricter bakal diadopsi pikeun struktur baja, ngarah kana perbaikan salajengna dina kualitas produk.
News patali
- Kumaha Pilih Ukuran anu Cocog pikeun Konstruksi Stabil Kuda Kuda Baja?
- Majelis Struktur Steel Dina Loka + Integral Hoisting Konstruksi Workflow + Pertimbangan konci
- Naha Pilih Konstruksi Imah Pigura Baja Prefab Lapisan Ganda pikeun Hirup Modern?
- Salapan Poin konci pikeun Rarancang jeung Pangwangunan Wangunan Pabrik Struktur Baja
- Kumaha Struktur Baja Hayam Konstruksi Ngaronjatkeun Manajemén Peternakan Unggas?
- Gedong Industri "Gaya Lokomotif": Naha Kantor 3 Tingkat Janten Baja atanapi Beton?
Ninggalkeun kuring pesen