Sundanese
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Aliran & Prestasi Aplikasi Téknik
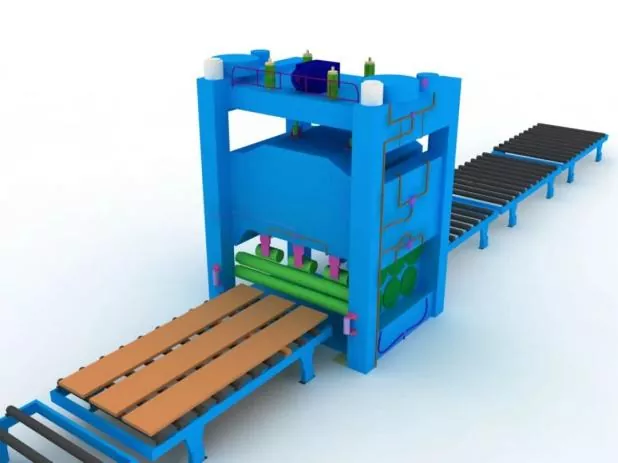
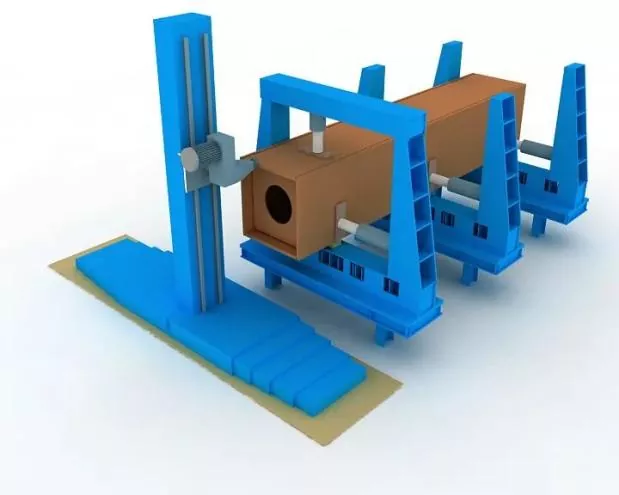
I. Gambar perenah umum
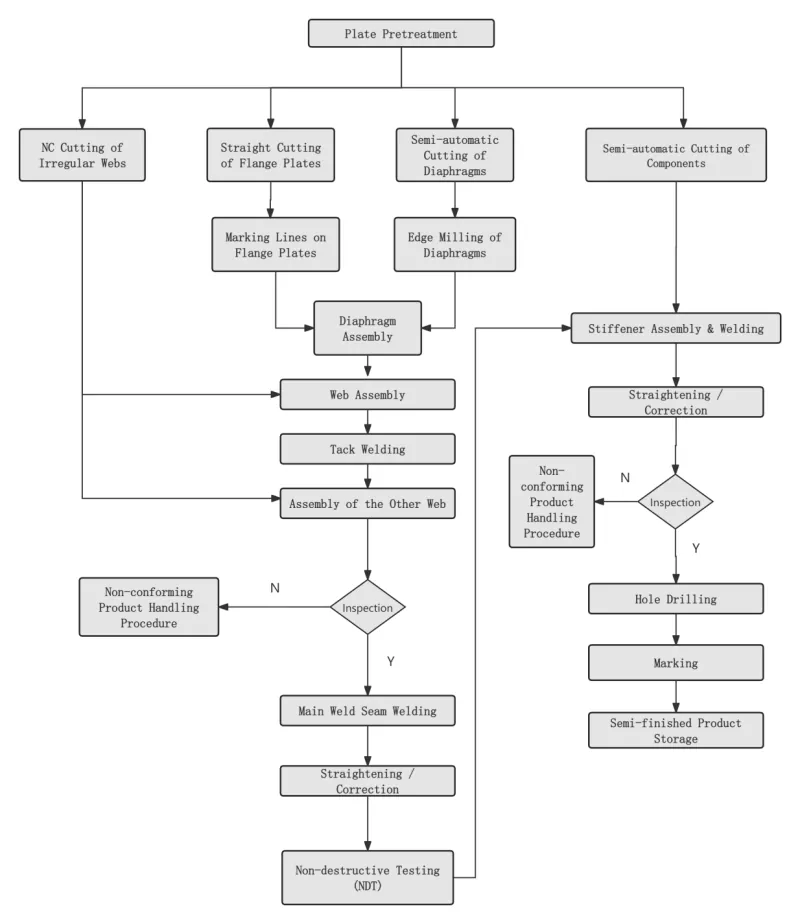
Ⅱ. Prosés konci
|
Lengkah 1 Perlakuan Permukaan Pelat Baja |
Dilaksanakeun luyu jeung desain atawa prosés sarat saméméh blanking plat baja. |
|
|
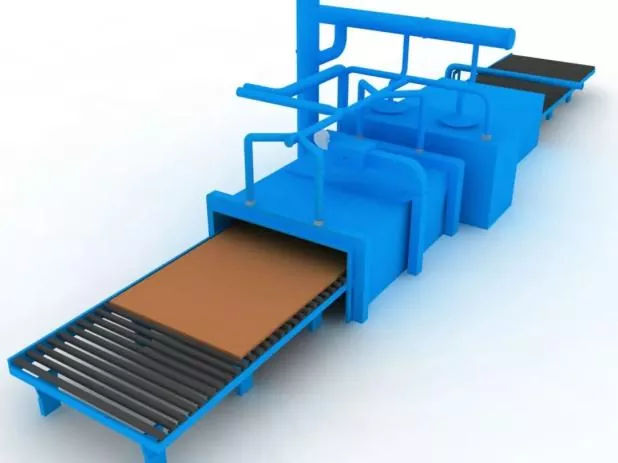
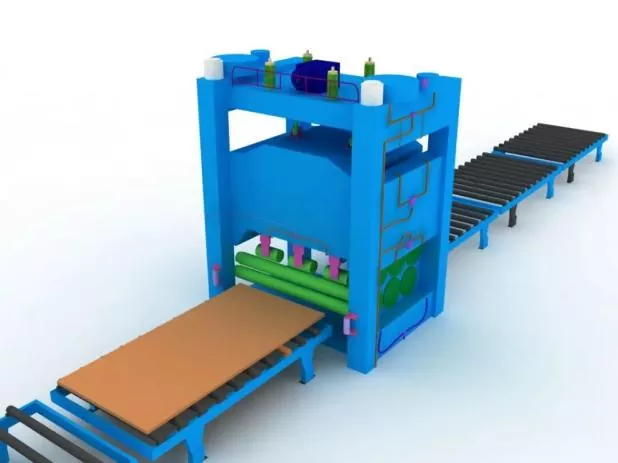
Lengkah 2 Ngalempengkeun Pelat Waja |
Gemblengna straightening bakal dilumangsungkeun sanggeus pretreatment plat baja pikeun mastikeun blanking akurasi sarta ngagentos stress residual internal tina pelat baja. |
|
|
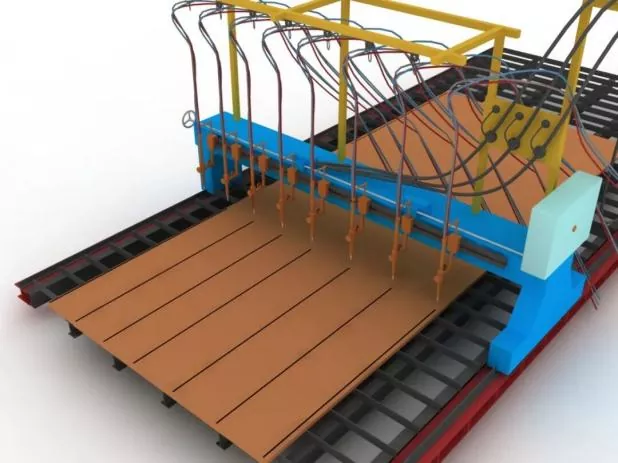
Lengkah 3 Memotong jeung Ngakosongkeun Bagian |
Sateuacan motong, saluyukeun mesin motong, mastikeun model nozzle, sarta pariksa stabilitas tekanan hawa. |
|
|
Salila motong, preheat kelim motong tina plat baja munggaran, sarta mastikeun ngadalikeun speed motong. |
||
|
Lengkah 4 Ngalempengkeun Bagian Sekunder |
Dipigawé sanggeus blanking plat baja pikeun mastikeun akurasi assembly sarta ngurangan setrés residual internal tina pelat baja. |
|
|
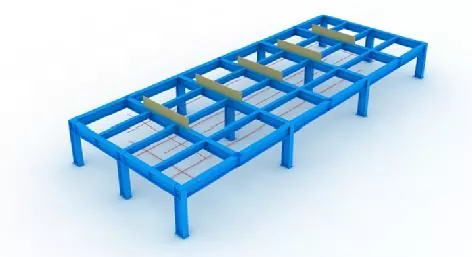
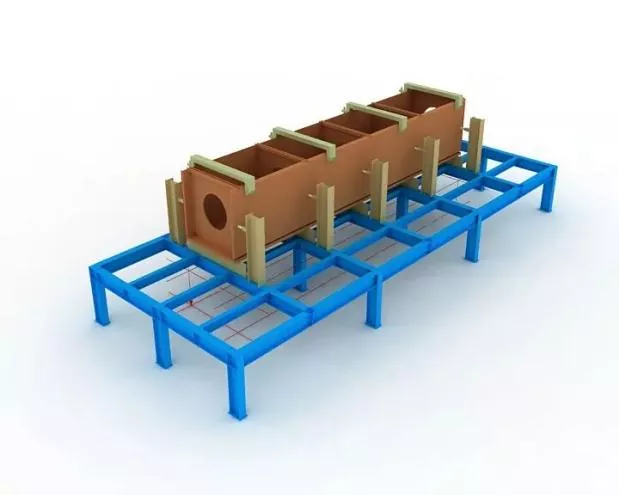
Lengkah 5 Setelan Jigs sareng Garis Tata Letak |
Sateuacan assembly, garis perenah jeung jigs kudu diatur firstly. |
|
|
Salila instalasi jig, tingkat horizontal tina lawang luhur kudu ensured, sarta rigidity cukup jeung kakuatan bakal dijamin. |
||
|
Sadaya jig sareng garis perenah ngan tiasa dianggo saatos dipariksa sareng disatujuan ku tanaga anu ditunjuk. |
||
|
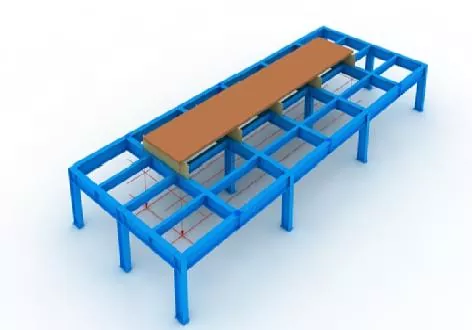
Lengkah 6 Posisi Panel Handap |
Persis diposisikan ku plumb bob sareng garis perenah. |
|
|
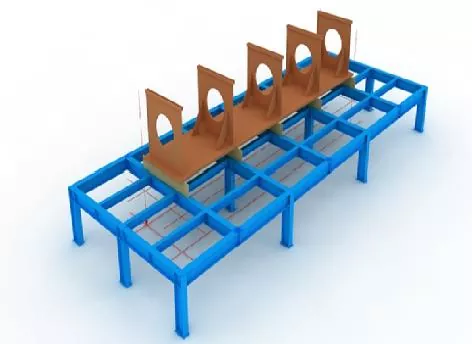
Lengkah 7 Majelis diafragma |
Sateuacan assembly of diafragma, cirian garis positioning dina panel handap, sarta miceun karat floating dina dua sisi garis kalawan kabayang grinding. |
|
|
Saatos diafragma diadegkeun, ngalereskeunana ku las paku. |
||
|
Lengkah 8 Majelis Wéb |
Saatos web dirakit sarta mumpuni, jack eta pageuh ngalawan diafragma kalawan jack a, lajeng ngalereskeun eta ku las paku.
|
|
|
Lengkah 9 Majelis Panel Luhur |
Lengkep posisi tepat tina panel luhur kalawan plumb bob, lajeng ngalereskeun ku las paku. |
|
|
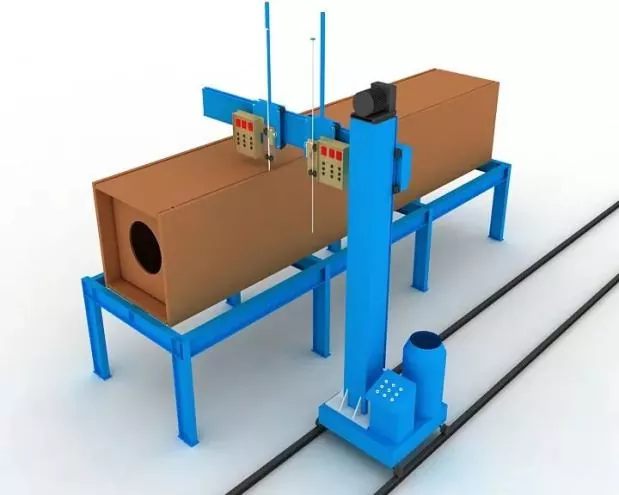
Lengkah 10 Diafragma Electroslag las |
las electroslag single-sided diadopsi pikeun diafragma. |
|
|
sleeves tambaga pikeun arc ngamimitian jeung extinguishing kudu dipasang dina bukaan luhur jeung handap liang las electroslag salila las. |
||
|
las ayeuna jeung tegangan kudu mastikeun dikawasa sapanjang proses las, sarta perhatian bakal dibayar ka observasi robah warna ka warna wewengkon las electroslag on web. |
||
|
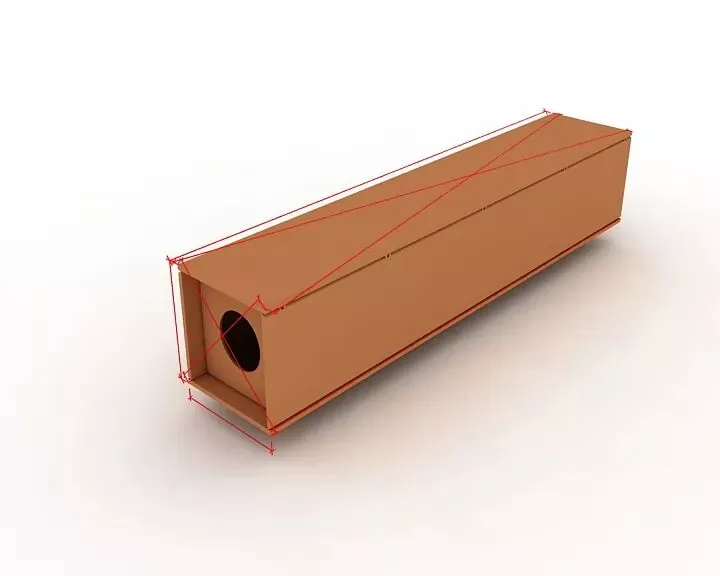
Lengkah 11 Gemblengna Pamariksaan |
Salila pamariksaan, difokuskeun mariksa naha panjang komponén, dimensi diagonal jeung dimensi bagian tungtung minuhan sarat rarancang jeung spésifikasi, sarta ngabenerkeun sakabéh bagian kaluar-of-toleransi. |
|
|
Lengkah 12 Tungtung Panggilingan |
Ngagiling beungeut tungtung sanggeus assembly sarta las. |
|
|
Ngajamin levelness anggota jeung paralelisme antara beungeut tungtung na panggilingan cutter. |
||
|
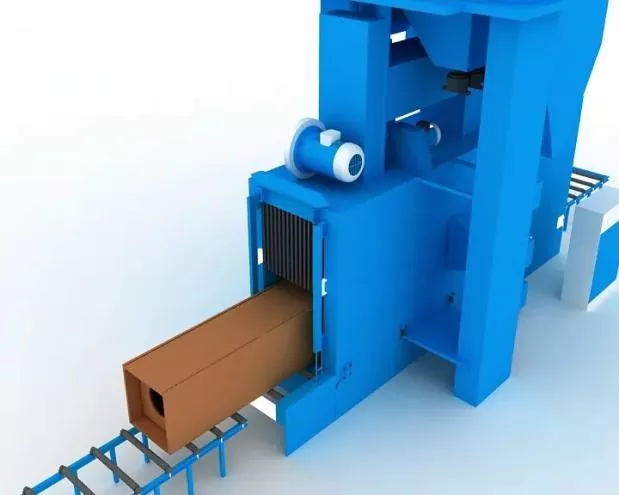
Lengkah 13 Pasir Blasting jeung Nyabut Karat |
Lengkep panyabutan karat ku keusik blasting sakumaha diperlukeun sanggeus las, lajeng mindahkeun kana konstruksi palapis. |
|
Ⅲ. Spésifikasi pikeun Majelis, Positioning na las
|
akurasi assembly |
Salila assembly: ● Panyegahan anu pas kedah dianggo pikeun ngadalikeun deformasi las. ● Tunjangan shrinkage las jeung deformasi sabalikna lumrah kudu ditangtayungan pikeun ngadalikeun dimensi komponén tur mastikeun bentuk bener. |
|
Panyimpangan anu diidinan pikeun fabrikasi sareng ngarakit sambungan anu dilas, ogé kasabaran dimensi komponén struktural, kedah sasuai sareng sarat Kode pikeun Ditampa Kualitas Konstruksi Struktur Baja (GB 50205). |
|
|
Majelis positioning las |
Ieu bakal dilaksanakeun ku semi-otomatis solid kawat gas metal arc las (GMAW). |
|
Tukang las |
Welders kalibet dina assembly paku las wajib nyekel sertipikat kualifikasi pakait dieusian dina spésifikasi Téknis pikeun las tina Gedong Struktur Steel (JGJ81). |
|
Posisi tack welds |
Posisi welds paku: Welds paku wajib nyingkahan mimiti jeung ahir welds formal, jeung teu kudu ditempatkeun dina juru, edges, tungtung jeung wewengkon kritis séjén rawan kakuatan struktural jeung defects workmanship. |
|
Pikeun T-sendi, las paku: Bakal dilaksanakeun sacara simetris dina dua sisi; Samentara éta, las paku di jero alur bakal dihindari saloba mungkin. Pikeun las alur penetrasi pinuh: Las paku kudu dipigawé dina alur pikeun gouging deui, misalna, gouging Balik. |
|
|
Majelis sareng posisi las pelat tukang las ogé pelat run-on sareng run-off kedah sasuai sareng standar anu relevan. |
|
|
Bahan las |
Bahan las anu dianggo pikeun ngarakit sareng las paku kedah saluyu sareng anu dianggo pikeun las formal, nyaéta, bahan las anu sami sareng dina las resmi kedah diadopsi. |
|
Pikeun las assembly antara baja-kakuatan luhur jeung baja low-kakuatan, bahan las kudu dipilih luyu jeung kelas baja low-kakuatan. |
News patali
- Salam Poé Nasional ti Eihe Steel Structure
- Suksés Hoisting munggaran! Proyék Maroko Asia Pasifik Dilaksanakeun ku Eihe Steel
- Pembaruan Kualifikasi Disatujuan! Eihe Ajeg Ngalegaan Tapak Pasar Global
- Pangiriman Struktur Baja EHSS pikeun Bandara & Stasion
- Fokus kana Pangwangunan Global: Asosiasi Industri Struktur Baja Shandong Hasil Ngalaksanakeun Konperénsi Pertukaran Pangalaman ngeunaan Internasionalisasi Industri
- EHSS Solely Hosted the 8th Shandong Steel Structure High-Quality Development Forum & 2026 SSSIA Annual Conference in Qingdao with Full Suksés
Ninggalkeun kuring pesen